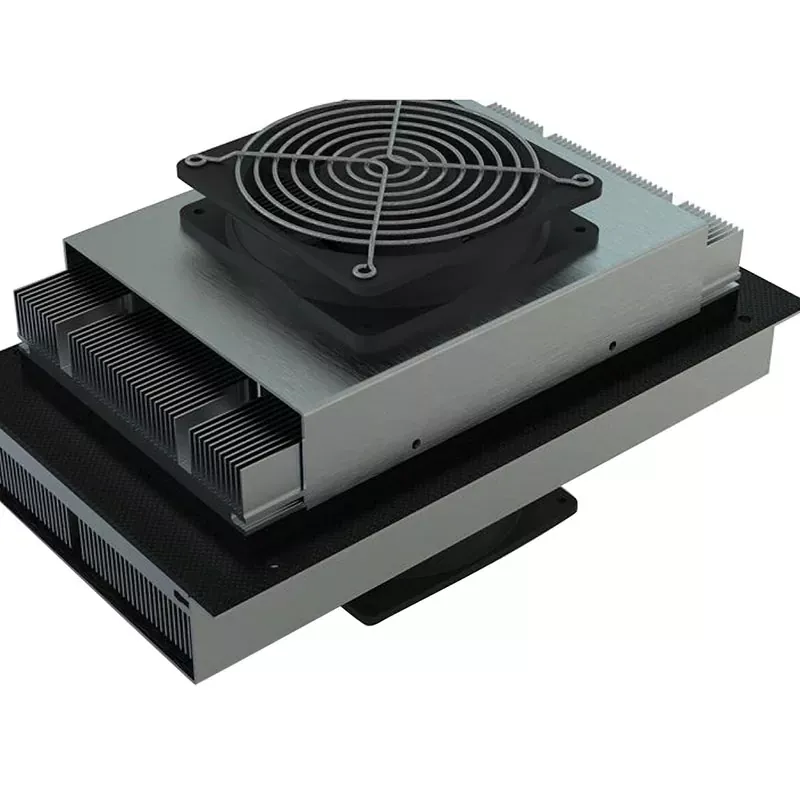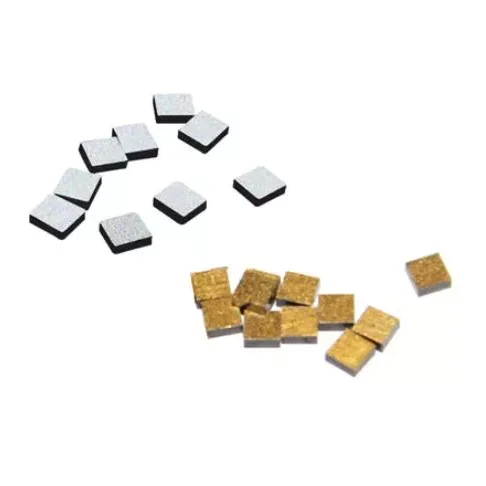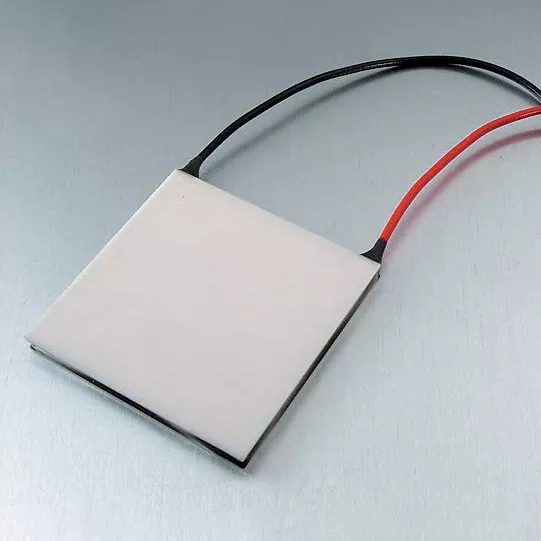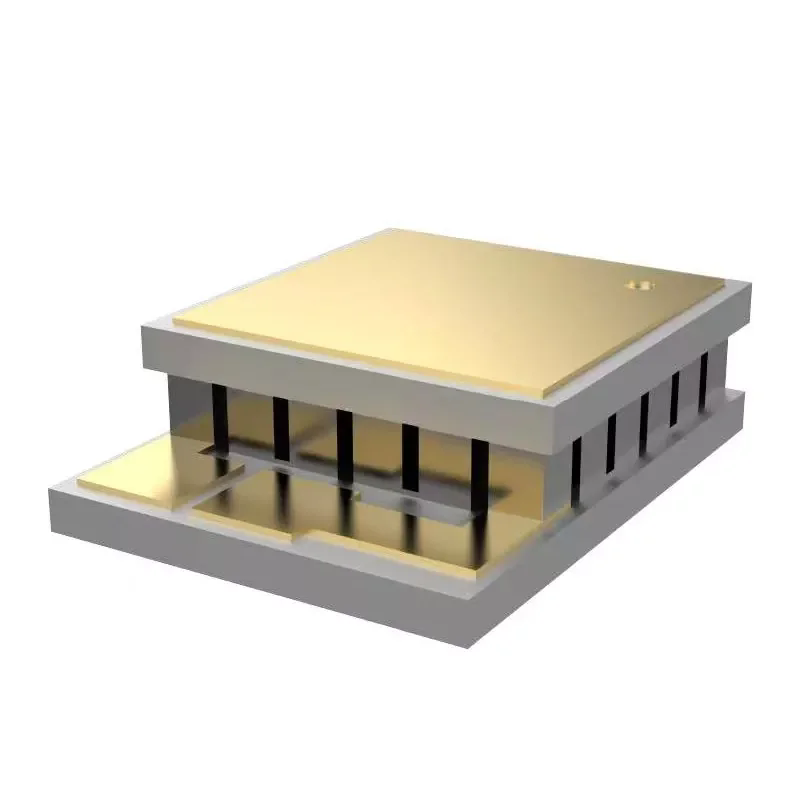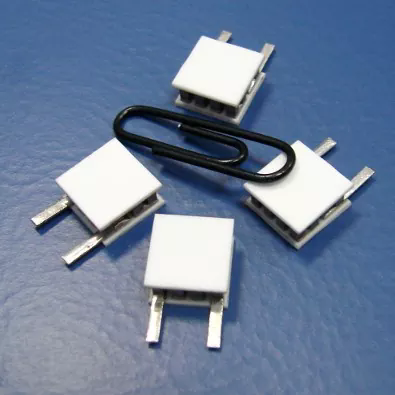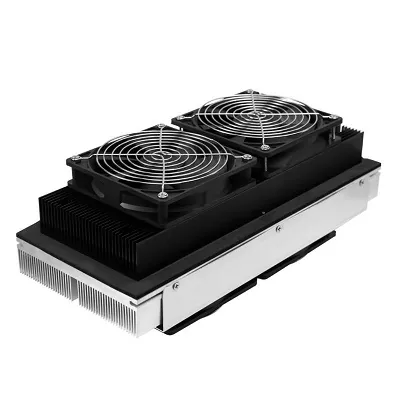
Absztrakt:A termoelektromos hűtési technológia nélkülözhetetlenné vált a mikroelektronika, az optikai kommunikáció és az orvosi eszközök hőkezeléséhez. Mégis, minden TEC-modul teljesítményplafonját végső soron az anyaga határozza meg. Ez a cikk megvizsgálja, miértExtrudált termoelektromos anyagokA hagyományos zónaolvadású tuskók kiváló alternatívájaként jelentek meg, koncentrálva sűrű textúrájú mikrostruktúrájukra, fokozott mechanikai szilárdságukra és kritikus képességükre, hogy akár 0,2 mm-es forgácsvastagságot is eltartsanak. A gyártási folyamatok, a mechanikai tulajdonságokra vonatkozó adatok és az alkalmazási esettanulmányok összehasonlító elemzése révén a megbeszélés bemutatja, hogy az extrudálási technológia hogyan hidalja át a termoelektromos hatékonyság és a mechanikai robusztusság között régóta fennálló kompromisszumot.
- Miben különböznek az extrudált termoelektromos anyagok a zónaolvadási alternatíváktól?
- Hogyan hoz létre az extrudálási eljárás sűrű texturált szerkezetet?
- Miért határozzák meg a mechanikai tulajdonságok a TEC-modul minimális méretét?
- A 0,2 mm-es küszöb: lehetővé teszi az ultravékony forgácsgyártást
- Extrudált termoelektromos anyagokat igénylő alkalmazások
- Az öntvénytől a modulig: gyártási képesség és minőségellenőrzés
- Gyakran Ismételt Kérdések
Miben különböznek az extrudált termoelektromos anyagok a zónaolvadási alternatíváktól?
Az extrudálás és a zónaolvasztás közötti választás nem csupán gyártási preferencia kérdése. Ez határozza meg a termoelektromos hűtők teljes gyártási folyamatát – kezdve attól, hogy a tuskákat hogyan vágják ostyákká, milyen vékonyra lehet ezeket az ostyákat őrölni, és hányan élik túl a kockára vágást anélkül, hogy eltörnének.
A zónaolvadás régóta a mérce a nagy tisztaságú Bi2Te3 alapú egykristályok előállításában. Az irányított megszilárdulási folyamat a szemcséket a növekedési tengely mentén igazítja, kiváló hordozómobilitást biztosítva. Ez az összehangolás azonban strukturális sebezhetőséget okoz. A Bi2Te3 kristályok könnyen hasadnak az alapsík mentén, ami azt jelenti, hogy a vágás, vékonyítás és összeszerelés során az anyag hajlamos a szétrepedésre és a rétegválásra – különösen, ha a célvastagság 0,5 mm alá esik.
Az extrudálási feldolgozás alapvetően más utat jár be. A mechanikusan ötvözött vagy előre sajtolt porokból kiindulva az anyagot emelt hőmérsékleten egy szerszámon nyomják át, ami súlyos képlékeny deformációnak van kitéve. Ez a deformáció nem egyszerűen formálja az anyagot; újjáépíti a belső szemcsearchitektúrát. Az eredmény egy sűrű, finomszemcsés test szabályozott kristályszerkezettel – amely megtartja a Bi2Te3 anizotrop transzport előnyeit, miközben drámai módon javítja a mechanikai integritást.
A gyakorlati következmény jelentős. Ahol a zónában megolvadt tuskók elfogadható teljesítményt nyújtanak a szabványos, 1,0–1,5 mm-es lábmagasságú TEC-modulokban, az extrudálással előállított anyagok olyan modularchitektúrák előtt nyitják meg a kaput, amelyek korábban nem voltak praktikusak: 0,2 mm-es lábmagasságú mikro-TEC-k, többlépcsős kaszkádok, amelyek pontos fotomegoldást igényelnek minden elemnél, mérethűtési konzisztenciájú eszközökön.
Hogyan hoz létre az extrudálási eljárás sűrű texturált szerkezetet?
Az extrudálás során bekövetkező mikroszerkezeti átalakulás megértése elengedhetetlen ahhoz, hogy megértsük, miért viselkednek eltérően ezek az anyagok a későbbi feldolgozás során. A mechanizmus a dinamikus újrakristályosításban gyökerezik – egy olyan folyamatban, amelyben a szemcsék magot képeznek és újra nőnek, miközben az anyag még deformálódik.
Szemcsefinomítás műanyag deformációval
A forró extrudálás során a munkadarab intenzív nyíró igénybevételt tapasztal, amikor áthalad a szerszámon. Ez az alakváltozási energia dinamikus átkristályosítást hajt végre, az eredeti durva szemcseszerkezetet finomított, egyenlő tengelyű vagy enyhén megnyúlt szemcsehálózatra cserélve. A forró extrudálással előállított p-típusú Bi2Te3 alapú vegyületekkel végzett kutatások kimutatták, hogy az extrudálási sebesség közvetlenül szabályozza az átkristályosítás és a szemcsenövekedés közötti egyensúlyt. Szabályozott, 1,0 mm/perc sebességgel akár 1,53 μm-es átlagos szemcseméret is elérhető, amihez kis szögű szemcsehatárok nagy sűrűsége társul.
Ezek az alacsony szögű határok kritikusak. Ellentétben a nagy szögű határvonalakkal, amelyek szétszórják a töltéshordozókat és rontják az elektromos vezetőképességet, az alacsony szögű határvonalak megőrzik a hordozó mobilitását, miközben továbbra is hozzájárulnak a fononszóráshoz – ezáltal elnyomják a rács hővezető képességét. Ez a kettős funkció lehetővé teszi, hogy az extrudált anyagok fenntartsák a zónában megolvasztott társaival versenyképes termoelektromos teljesítményt, miközben jelentős mechanikai szilárdságra tesznek szert.
Textúraszabályozás és anizotrópiakezelés
A Bi2Te3 réteges anyag, és termoelektromos tulajdonságai erősen anizotrópok. A síkbeli irány (a c-tengelyre merőleges) sokkal nagyobb hordozómobilitást mutat, mint a keresztirányú síkirány. Az extrudálásos feldolgozás ezt az anizotrópiát használja ki azáltal, hogy a c-tengelyt előnyben részesíti az extrudálási irány mentén, létrehozva az úgynevezett száltextúrát.
A textúra mértékét az F orientációs tényező határozza meg, amely 0 (véletlenszerű) és 1 (tökéletesen igazított) tartományba esik. Az extrudálási hőmérséklet és sebesség gondos szabályozásával a p-típusú anyagokban 0,28–0,41 F értéket értek el. Az n-típusú Bi2Te3 esetében kimutatták, hogy az extrudálási irány és a kezdeti síkbeli textúra összehangolása a textúra fokának legalább kétszeresét eredményezi, így szobahőmérsékleten 263 cm²V-¹s-1-es hordozómobilitást és 47,3 μWcm-¹K-1 teljesítménytényezőt eredményez.
Belső szerkezetek összehasonlítása
| Összehasonlító elem | Extrudált Bi2Te3-Sb2Te3 anyagok | Hagyományos zónaolvadó anyagok |
|---|---|---|
| Belső szerkezet | Sűrű texturált szerkezet | Irányított kristályszerkezet |
| Mechanikai feldolgozás | Nagyobb ellenállás vágás és ritkítás közben | Érzékenyebb a hasítással kapcsolatos hibákra |
| Vékony forgács gyártás | Támogatja a 0,2 mm vékony TEC alkatrészeket | Nehezebb ultravékony feldolgozásnál |
| Anyag konzisztencia | Ellenőrzött textúra egyenletessége | A kristálynövekedés körülményeitől függően |
| Alkalmazások | Micro TEC, többlépcsős TEC, precíziós hűtés | Hagyományos TEC alkalmazások |
Miért határozzák meg a mechanikai tulajdonságok a TEC-modul minimális méretét?
A termoelektromos hűtők tervezésénél egy egyszerű összefüggés szabályozza, hogy milyen kicsi lehet egy modul: a minimális lábmagasságot az anyag mechanikai szilárdsága korlátozza. A keresztmetszeti területéhez képest túl vékony termoelektromos láb forrasztás, kockázás vagy termikus ciklus közben eltörik. Ez nem elméleti aggály – ez a TEC miniatürizálásának elsődleges szűk keresztmetszete.
Az extrudálási folyamat közvetlenül foglalkozik ezzel a megszorítással. A szemcseméret finomításával és a nagy sűrűségű diszlokációk bevezetésével az extrudálás jelentősen megnöveli mind a nyomó-, mind a nyírószilárdságot a zónában megolvasztott anyaghoz képest.
N-típusú és P-típusú mechanikai tulajdonságprofilok
| Mechanikai tulajdonság | N-típusú anyag | P-típusú anyag |
|---|---|---|
| Nyomószilárdság (MPa) | 54.0 | 66.0 |
| Nyírószilárdság (MPa) | 16.0 | 21.0 |
| Young's Modulus (GPa) | 47.0 | 42.0 |
| Poisson-arány | 0.30 | 0.30 |
Ezek az értékek jelentős különbséget jelentenek ahhoz képest, ami a vékonychip-feldolgozáshoz általában szükséges. Kontextusban a forrón extrudált p-típusú Bi₂Te₃ alapú vegyületekről számoltak be, amelyek nyomószilárdsága elérte a 189–226 MPa-t, a hajlítószilárdsága pedig 126–139 MPa, az extrudálási körülményektől függően. Ezek a továbbfejlesztett tulajdonságok teszik lehetővé a 100 × 100 × 200 μm³ méretű mikrorészecskék törés nélküli vágását.
Termikus kerékpározás megbízhatósága
A mechanikai szilárdság a hosszú távú megbízhatóságot is szabályozza a hőciklus során. Amikor egy TEC modul működik, a termoelektromos lábak ismétlődő fűtési és hűtési ciklusokat tapasztalnak. A szemcsehatárok gyenge pontokként működnek, ahol a mikrorepedések magképződhetnek és továbbterjedhetnek. Az extrudálással előállított finomszemcsés, sűrű kötésű szerkezet egyenletesebben osztja el a hőfeszültségeket, mint a zónában megolvadt anyag hasadásra hajlamos kristályszerkezete, javítva a ciklikus fáradással szembeni ellenállást.
A 0,2 mm-es küszöb: lehetővé teszi az ultravékony forgácsgyártást
A termoelektromos anyagok 0,2 mm vastagságúra történő feldolgozásának képessége nem csupán gyártási érdekesség – ez a kompakt hűtőberendezések új generációja mögött meghúzódó technológia. Ennél a vastagságnál a termoelektromos láb magasság-szélesség aránya megközelíti az 1:1-et a tipikus elemgeometriáknál, ami azt jelenti, hogy az összeszerelés során a szerkezeti terhelés túlnyomórészt nyomó, nem pedig hajlítás.
Három tényező teszi lehetővé az extrudálást ehhez a vastagsági rendszerhez.
Csökkentett hasítási érzékenység
A zónában megolvadt Bi₂Te₃ könnyen hasad az alapsík mentén. Ha az ostyát körülbelül 0,5 mm alá vékonyítják, még a kisebb kezelési igénybevételek is repedéseket okozhatnak, amelyek az egész elemen átterjednek. Az extrudálási folyamat megszakítja ezt a hasítási utat azáltal, hogy rosszul orientált szemcséket és kis szögű határokat vezet be, amelyek eltérítik a repedés terjedését. Az eredmény egy olyan anyag, amely katasztrofális törés nélkül elviseli a mechanikai visszaéléseket a kockavágással, az összeszereléssel és a forrasztással.
Ellenőrzött textúra az egyenletes kockázás érdekében
A többelemes TEC modulokban minden lábnak közel azonos elektromos és termikus jellemzőkkel kell rendelkeznie. Ha a textúra tájolása elemről elemre változik, a modul hűtési teljesítménye kiszámíthatatlanná válik. Az extrudálással hosszuk mentén egyenletes textúrájú tuskákat állítanak elő, biztosítva, hogy ugyanazon a tuskón belül különböző pozíciókból vágott elemek egységes tulajdonságokkal rendelkezzenek. Ez az összhang különösen fontos a többlépcsős TEC konfigurációkban, ahol több száz elemnek kell hőegyensúlyban működnie.
Feldolgozó berendezések kompatibilitása
Az extrudált anyag mechanikai szilárdsága a későbbi berendezések kiválasztását is befolyásolja. Mivel az anyag ellenáll a forgácsolásnak, a gyártók nagyobb előtolási sebességet alkalmazhatnak az ostyázás és kockázás során, csökkentve ezzel a feldolgozási időt és a költségeket. Hasonlóképpen, az automatizált pick-and-place rendszerek vékonyabb elemeket is képesek kezelni, kisebb törésveszély mellett, ami nagyobb áteresztőképességű összeszerelősorokat tesz lehetővé.
Extrudált termoelektromos anyagokat igénylő alkalmazások
Az extrudálás technikai előnyei kézzelfogható előnyökkel járnak számos alkalmazási területen, ahol a vékony, megbízható termoelektromos elemek elengedhetetlenek.
Optikai kommunikáció és lézerdióda hűtés
Az optikai adó-vevők és a lézerdiódák rendkívül hőmérséklet-érzékenyek. A hullámhossz eltolódása, a csökkent kimeneti teljesítmény és a felgyorsult leromlás mind a nem megfelelő hőszabályozás következménye. Az 5G optikai modulokban például a termoelektromos hűtőknek szűk tűréshatáron belül kell tartaniuk a lézerchip hőmérsékletét, miközben a milliméterben mért csomagokba illeszkednek.
A 0,2 mm-es vékonychip képesség közvetlenül támogatja ezt a követelményt. A melegen extrudált Bi2Te3-alapú termoelektromos anyagokat optikai modulalkalmazásokban validálták, és hatékony fotonikus-chipes hőmérsékletszabályozást mutatnak be, és lehetőséget adnak a kommunikációs, lézer- és infravörös rendszerekbe való integrálásra. Az anyag nagy nyomószilárdsága biztosítja, hogy a termoelektromos lábak túléljék az adó-vevő gyártás során alkalmazott forrasztási és összeszerelési eljárásokat, ahol a hőtágulási eltérések a gyengébb anyagokat eltörik.
Többlépcsős TEC-szerkezetek
A többfokozatú termoelektromos hűtők több réteg termoelektromos elemet raknak egymásra, hogy olyan hőmérsékletkülönbségeket érjenek el, amelyeket egyetlen fokozat nem érhet el. Minden további fokozat növeli a hőszivattyús teljesítményt és az elérhető ΔT-t, de új mechanikai kihívásokat is jelent. A magasabb fokozatú elemeknek vékonyabbaknak kell lenniük, és meg kell tartaniuk a teljesítmény-konzisztenciát az alacsonyabb fokozatú elemekkel.
Az extrudálási technológiát kifejezetten a körülbelül 140 K-ig terjedő hőmérsékleten üzemelő szilárdtest többfokozatú hűtők termoelektromos lábainak gyártására alkalmazták. Az extrudált anyag mechanikai tulajdonságai – különösen a törésállósága a szorosan egymáshoz csomagolt többrétegű szerkezetek összeszerelése során – az, ami miatt ezek a kaszkádkonstrukciók gyárthatók.
Orvosi és laboratóriumi hőmérséklet-szabályozás
A termoelektromos hűtőket széles körben használják orvosi hűtőrendszerekben, laboratóriumi műszerekben és kutatási berendezésekben, ahol kritikus a pontos hőmérsékletszabályozás. Az alkalmazások a diagnosztikai eszközök reagensstabilitásának megőrzésétől az analitikai eszközökben lévő minta hőmérsékletének szabályozásáig terjednek.
Ezekben a beállításokban a termoelektromos anyagnak hőteljesítményt és hosszú távú megbízhatóságot kell biztosítania. Az extrudált Bi2Te3-Sb2Te₃ anyagok a szükséges kombinációt kínálják: a szobahőmérséklethez közeli termoelektromos teljesítmény a zónában megolvadt anyagokéhoz hasonlítható, mechanikai tartóssággal párosulva, amely több ezer hőcikluson keresztül biztosítja a stabil működést.
Ipari és félvezető hőkezelés
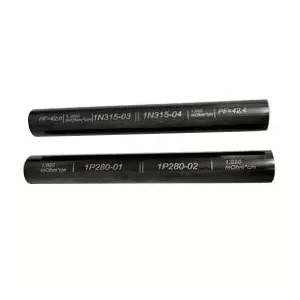
A nagy átmérőjű extrudált tuskók – akár 35 mm átmérőben és 120 mm vagy 240 mm hosszúságban is kaphatók – az ipari TEC gyártást szolgálják, ahol nagyobb hűtőelemekre van szükség. Az alkalmazások közé tartozik a félvezető berendezések, az elektronikus hűtőrendszerek és az ipari hőmérséklet-szabályozó eszközök lokalizált hőkezelése. Az extrudálási feldolgozás skálázhatósága lehetővé teszi a gyártók számára, hogy olyan mennyiségben állítsanak elő rúdokat, amelyek egykristályos növesztési módszerekkel kivitelezhetetlenek lennének.
Az öntvénytől a modulig: gyártási képesség és minőségellenőrzés
Az extrudált termoelektromos anyagok előállítása integrált gyártási megközelítést igényel, amely kiterjed az anyag-előkészítésre, az extrudálási feldolgozásra, az elemgyártásra és a modul-összeállításra. Minden szakaszt ellenőrizni kell, hogy fenntartsák azokat a mikroszerkezeti jellemzőket, amelyek az extrudált anyagok teljesítményelőnyeit biztosítják.
Anyag-előkészítés és extrudálás
Az eljárás a Bi2Te3-Sb2Te3 szilárd oldatos kompozíciók készítésével kezdődik, a sztöchiometria és az adalékanyag-szintek gondos ellenőrzésével a kívánt hordozótípus és koncentráció elérése érdekében. Az elkészített anyagot ezután konszolidálják és extrudálják szabályozott hőmérséklet és alakváltozási sebesség mellett. Az extrudálási paraméterek – hőmérséklet, sebesség és redukciós arány – meghatározzák a szemcseméretet, a textúra intenzitását és a hibasűrűséget, amelyek mindegyike befolyásolja a termoelektromos és mechanikai tulajdonságokat.
Elemek feldolgozása és összeszerelése
Az extrudálás után a tuskót ostyalapítással, kockázással és felület-előkészítéssel termoelektromos elemekké dolgozzák fel. Az extrudált anyag fokozott mechanikai szilárdsága lehetővé teszi a 0,2 mm-es agresszív vékonyítást és a precíz kockázást nagy hozam mellett. Az elemeket ezután fémbevonják, forrasztják és modulokká szerelik össze. A minőségellenőrzés magában foglalja a méretvizsgálatot, az elektromos tulajdonságok mérését és a hőteljesítmény-vizsgálatot.
Gyártó berendezések
Az extrudált termoelektromos anyagok és modulok teljes gyártósora a következőket tartalmazza:
- Ón merítő kemence: Elemvégek forrasztására
- Vibrációs lengőformagép: Az elemek pontos pozicionálásához
- Hegesztőgép: Elektromos összekapcsoláshoz
- Sütő: Kikeményítéshez és hőkezeléshez
- Adagológép: Ragasztó alkalmazásra
- Automata tömítőgép: Modul kapszulázásához
- Vágógép: ostyázáshoz és kockázáshoz
- Szilárdító gép: Forrasztási hézag kialakításához
- Reflow forrasztó berendezés: Nagy megbízhatóságú forrasztáshoz
- Teljesen automata nyomdagép: Fémezési mintákhoz
Gyakran Ismételt Kérdések
Mi az extrudálás elsődleges előnye a zónaolvasztással szemben termoelektromos anyagok esetében?
Az extrudálással sűrű, finomszemcsés szerkezetű szerkezet jön létre, amely nagyobb mechanikai szilárdságot biztosít, mint a zónában megolvasztott egykristályok. Ez a szilárdsági előny lehetővé teszi a vékonyabb méretű feldolgozást – egészen 0,2 mm-ig – anélkül, hogy a vágás, hígítás vagy összeszerelés során törés keletkezne, miközben a termoelektromos teljesítmény versenyképes a zónában megolvasztott anyagokkal.
Az extrudált termoelektromos anyagok megfelelhetnek az egykristályok termoelektromos teljesítményének?
Igen. Az ellenőrzött textúra-orientáció és a szemcsefinomítás révén az extrudált Bi2Te3 alapú anyagok a zónában megolvasztott mintákhoz hasonló hordozómobilitást és teljesítménytényezőt érnek el. A finomszemcsés szerkezet további fononszórást is bevezet, amely csökkentheti a rács hővezető képességét, potenciálisan javítva az általános érdemi értéket.
Milyen vastagságú forgács állítható elő megbízhatóan extrudált bugákból?
Az extrudált Bi2Te3-Sb2Te3 anyagok 0,2 mm vastagságig támogatják a termoelektromos forgácsgyártást. Ezt a képességet az anyag nyomószilárdsága (54–66 MPa) és nyírószilárdsága (16–21 MPa) teszi lehetővé, amelyek kellő szerkezeti integritást biztosítanak az ultravékony feldolgozáshoz és az automatizált összeszereléshez.
Az extrudált anyagok alkalmasak többlépcsős TEC konfigurációkra?
Teljesen. A többlépcsős TEC-k egyenletes teljesítményt igényelnek számos elemnél és mechanikai tartósságot a halmozás során. Az extrudált anyagok egységes szerkezete és nagy mechanikai szilárdsága miatt jól alkalmazhatók ezekre az alkalmazásokra, és az extrudálási technológiát kifejezetten alkalmazzák a ~140 K-ig terjedő hőmérsékleten üzemelő többlépcsős hűtők lábainak gyártására.
Milyen tömbméretek állnak rendelkezésre extrudált termoelektromos anyagokhoz?
Az extrudált tuskó szabványos méretei 120 mm és 240 mm hosszúságúak, 25 mm, 30 mm és 35 mm átmérővel. Ezek a méretek egyaránt támogatják a mikro-TEC elemgyártást és a nagyobb ipari hűtőelemeket.
Készen áll arra, hogy megvizsgálja, hogyan javíthatják az extrudált termoelektromos anyagok a TEC gyártási hozamát és tehetik lehetővé vékonyabb eszközarchitektúrákat?
Lépjen kapcsolatba velünk